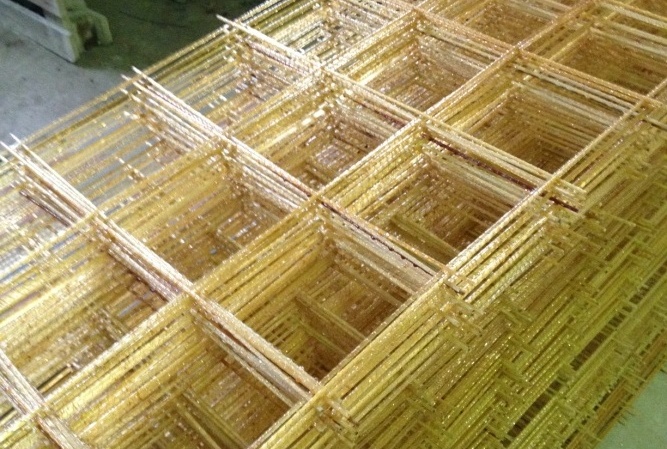
Композитная кладочная сетка представляет собой сплетенные между собой в перпендикулярных направлениях и спаянные стеклопластиковые или базальтопластиковые прутки. Она выступает в качестве замены стандартной металлической сетки, которая уступает композитной в ряде своих показателей.
Купить оборудование для производства стеклянного ровинга→
Сравнительная таблица физико-механических показателей стального прутка с прутком из стеклопластика
| ПРОВОЛОКА ИЗ НИЗКОУГЛЕРОДИСТОЙ СТАЛИ (ВР) ГОСТ 6727-80 | |||
|---|---|---|---|
| Диаметр (ф) | Разрывное усилие, Н | Разрывное усилие, (кгс) | Относительное удлинение , % |
| 3 | 3920 | 400 | 2 |
| 4 | 7056 | 720 | 2,5 |
| 5 | 10633 | 1085 | 3 |
| СТЕРЖЕНЬ КОМПОЗИТНЫЙ АСП ГОСТ 31938-2012 | ||||||
|---|---|---|---|---|---|---|
| Диаметр (ф) | Разрывное усилие, Н | Разрывное усилие, (кгс) | Относительное удлинение, % | |||
| Показатель по ГОСТ | Показатель по испытанию | Показатель по ГОСТ | Показатель по испытанию | Показатель по ГОСТ | Показатель по испытанию | |
| 2,5 | 3925 | 7114 | 400 | 725 | 1,6 | 2,8 |
| 3,2 | 6430 | 11654 | 656 | 1189 | 1,6 | 2,8 |
| 4 | 10048 | 18212 | 1025 | 1858 | 1,6 | 2,8 |
| 5 | 15700 | 28456 | 1602 | 2903 | 1,6 | 2,8 |
| 6 | 22608 | 40977 | 2306 | 4181 | 1,6 | 2,8 |
Таблица замены металлической сетки на композитную кладочную сетку
| Диаметр прутка Композитного (ф) | Замена по физикомеханическим свойствам Металлическая (ф) |
|---|---|
| 2,5 | 4 |
| 3 | 5 |
| 3,5 | 5,5 |
| 4 | 6 |
| 5 | 7 |
| 6 | 8 |
Параметры линии:
- Длина - 11 метров.
- Ширина – 1,3 метра.
- Высота – 1,1 метра.
Потребление электроэнергии:
- При старте – 13 кВт;
- При работе – 5 кВт.
Потребление воды:
- Полный объем ванны охлаждения – 150 литров;
- Расход воды – 5л/сутки (при круглосуточной работе)
Диаметр производимого прутка
- От 2 до 6 мм.
Производительность оборудования – от 600 до 1200 карт (ширина 500 мм, длинна 1500 мм) в сутки, или от 900 до 1800 погонных метров в сутки при круглосуточной работе. Производительность полностью зависит от размера ячейки. Диаметр прутка на скорость производства никак не влияет.
Максимальная ширина карты 500 мм. Длинна карты не ограниченна.
Сырье для производства:
- Группа эпоксидных смол;
- Отвердитель;
- Ускоритель;
- Пластификатор ДЭГ-1;
- Стеклоровинг однопроцессный (директ-ровинг) – 600Tex, 1200Tex, 2400Tex, 4800Tex, 9600Tex.
Технология работы на оборудовании
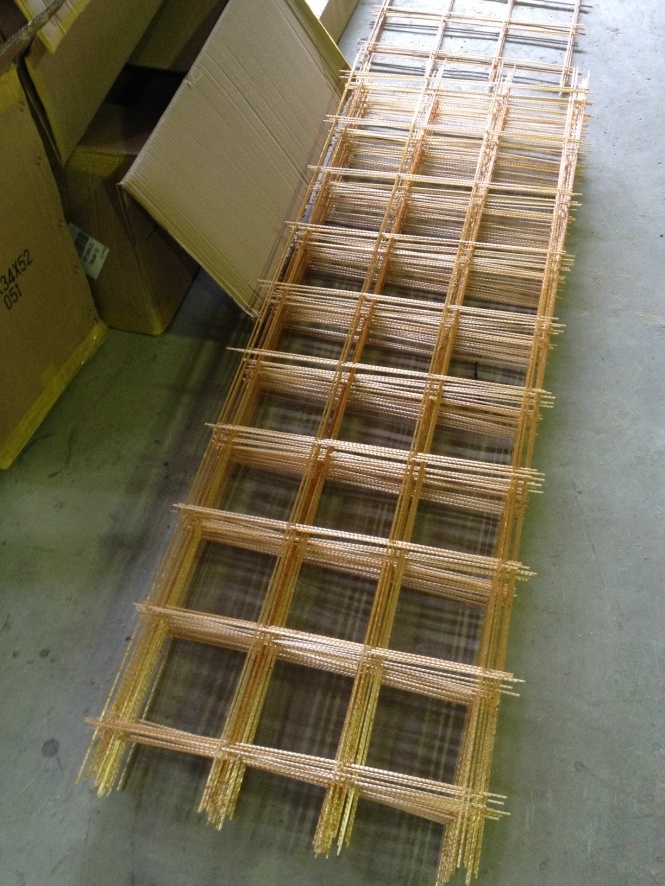
Первоначальным этап является производство поперечных прутков длинной 500 мм. Возможность производства до 11 прутков параллельно. Нарезка в размер осуществляется как в автоматическом, так и в ручном режиме.
После того, как необходимое количество поперечных прутков заготовлено, приступаем к производству кладочной сетки.
Со стеллажа подается стеклоровинг или базальто ровинг в ванну, в которой происходит пропитка смолой и отжим нитей, далее нити подаются на узел нанесения ребра и формирование диаметра прутка. После этого образованные прутки подаются в устройство плетения, где подаются поперечины работником. Далее сформированная сетка подается в печь полимеризации для затвердевания продольных прутков и сцепления их с поперечинами. После печи сетка следует в ванну охлаждения. Все движение сетки происходит за счет тянущего устройства, установленного после ванны охлаждения. На конечном этапе готовая сетка нарезается на необходимую длину на автоматической пиле.
| Комплектация линии по производству кладочной сетки | |
|---|---|
| Стеллаж для бобин ровинга (на 36 шт.) | 1 шт. |
| Ванна пропитки смолой | 1 шт. |
| Узел формирования стержня и намотки ребра | 1 шт. |
| Устройство плетения сетки | 1 шт. |
| Печь полимеризации | 1 шт. |
| Ванна охлаждения | 1 шт. |
| Устройство протяжки | 1 шт. |
| Автоматическое отрезное устройство | 1 шт. |
Заказать оборудование для производства стеклопластиковой арматуры и кладочной сетки вы можете в в разделе нашего каталога «Оборудование для производства»